Bevezetés
A varrat nélküli acélcsövek létfontosságúak a különböző iparágakban, amelyek erősségükről és korrózióállóságukról ismertek. Ezek a csövek egyetlen acéldarabból készülnek, és páratlan megbízhatóságot kínálnak, különösen nagynyomású alkalmazásoknál.
Ebben a cikkben megvizsgáljuk a varrat nélküli acélcsövek mögötti átfogó gyártási folyamatot, az anyagválasztástól a végső gyártásig. Megtanulja, hogyan készülnek ezek a csövek, és miért nélkülözhetetlenek az olyan iparágakban, mint az olaj-, gáz-, repülőgépipar és az autóipar.
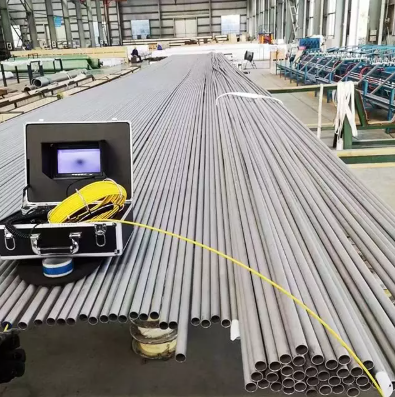
A varrat nélküli acélcsövek alapvető gyártásának lépései
Acél tuskó kiválasztása és előkészítése
A varrat nélküli acélcsövek gyártása a megfelelő acéltuskó kiválasztásával kezdődik, amely alapanyagul szolgál. Az acéltuskók tömör, téglalap alakú acéldarabok, amelyeket magas hőmérsékletre hevítenek, hogy kellően alakíthatóak legyenek a további feldolgozáshoz. A jó minőségű tuskó kiválasztása kulcsfontosságú, mivel az alapanyag tökéletlenségei befolyásolhatják a végtermék szilárdságát és integritását. A megfelelő tuskó kiválasztása elengedhetetlen ahhoz, hogy a varrat nélküli cső rendelkezzen a szükséges mechanikai tulajdonságokkal és teljesítményszabványokkal.
A hevítési folyamatot kemencében hajtják végre, ahol az acéltuskót 1200°C (2192°F) körüli hőmérsékletre melegítik. Ez a hőkezelés kritikus fontosságú ahhoz, hogy a tuskó kellően puha legyen az ezt követő szúrási és hengerlési folyamatokhoz. A megfelelő hőmérséklet-szabályozás fűtés közben elengedhetetlen a kívánt rugalmasság eléréséhez, és elkerülhető minden olyan hiba, amely veszélyeztetheti a cső végső minőségét.
Az acéltuskó átszúrása és meghosszabbítása
A felmelegítés után a tuskót egy forgó lyukasztóval átszúrják, hogy üreges csövet hozzanak létre. Ez az átszúrási lépés elengedhetetlen a tömör tuskó cső alakúvá alakításához. Az üreges csövet ezután egy sor görgőn keresztül megnyújtják, amelyek csökkentik a falvastagságot és növelik a hosszát. Ezt a lépést megnyújtásnak nevezik, és lehetővé teszi a csőnek a kívánt átmérő és hossz elérését. A nyúlási folyamat biztosítja, hogy a cső vastagsága, átmérője és szilárdsága a teljes hosszában egyenletes legyen.
A folyamat során egy tüskét lehet behelyezni a csőbe, hogy szabályozzuk a belső átmérőt, és biztosítsuk, hogy a cső végig sima és egyenletes maradjon. A tüske használata segít megőrizni a cső belső átmérőjének integritását, megakadályozva minden olyan eltérést, amely a végtermék meghibásodásához vezethet.
Csövek méretezése és felületkezelése
A megnyújtás után a cső további méretcsökkenésen megy keresztül, hogy elérje a pontos specifikációkat. Ez méretező malmokon keresztül történik, amelyek pontosan beállítják a cső átmérőjét és falvastagságát. A méretező malom biztosítja, hogy a cső méretei megfeleljenek az olyan iparágak szigorú követelményeinek, mint az olaj- és gázipar, ahol a pontosság kulcsfontosságú a biztonság és a teljesítmény szempontjából.
Ebben a szakaszban felületkezelési eljárások, például polírozás vagy bevonat alkalmazhatók a cső korrózióval szembeni ellenállásának növelésére és felületi minőségének javítására. A felületkezelés segít megvédeni a csöveket olyan külső tényezőktől, mint a nedvesség, a vegyszerek és a fizikai kopás, így a csövek tartósabbak a kihívásokkal teli környezetben.
Az utolsó lépés ebben a fázisban a hűtés, amely biztosítja az acél megszilárdulását és szerkezeti integritásának megőrzését. Ezt a hűtési folyamatot ellenőrzött környezetben végzik, hogy elkerüljék a hőterhelést, amely befolyásolhatja a cső végső mechanikai tulajdonságait. A hűtési folyamat biztosítja, hogy a cső megőrizze kívánt mechanikai szilárdságát és tartósságát, mielőtt a következő szakaszba lépne.
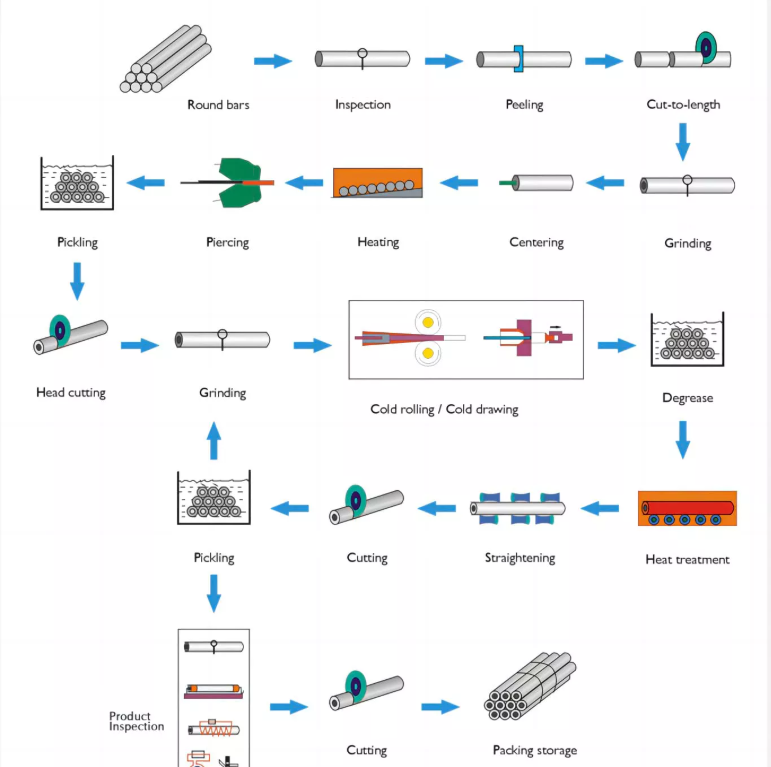
A varrat nélküli acélcsövek alapvető gyártási folyamatai
Tüskemarási eljárás kisebb csövekhez
A tüskés malom eljárást jellemzően kisebb átmérőjű varrat nélküli acélcsövek gyártására használják. Az acél tuskót felmelegítik és átlyukasztják, majd görgőkön haladva megnyújtják a csövet. Ebben a folyamatban egy tüskét (a csőbe illesztett rudat) használnak a cső belső átmérőjének és falvastagságának szabályozására. A tüske segít abban, hogy a cső teljes hosszában megőrizze egyenletes alakját és sima felületét.
Ez az eljárás lehetővé teszi a cső méreteinek folyamatos csökkentését, és sima, egyenletes csövet eredményez. A tüskés malom-eljárás ideális kis és közepes méretű, általában 1-6 hüvelyk átmérőjű csövekhez. Az eljárás során elért precizitás biztosítja, hogy a csövek a legkülönfélébb alkalmazásokhoz alkalmasak legyenek, ahol pontos méretekre van szükség.
Dugaszoló marási eljárás nagyobb csövekhez
Nagyobb átmérőjű csövek esetében a Plug Mill eljárást alkalmazzák. A tüskés malom eljáráshoz hasonlóan a dugós malom is magában foglalja az acél tuskó átszúrását és meghosszabbítását. A Plug Mill eljárás során azonban egy 'dugót' helyeznek a csőbe, ami segít csökkenteni a külső átmérőt és megtartani a cső alakját. Ez a módszer biztosítja, hogy a cső megőrzi szerkezeti integritását és simaságát, még nagyobb átmérők esetén is.
Ezt a módszert 6 és 16 hüvelyk közötti átmérőjű csövek esetében alkalmazzák. A Plug Mill eljárás különösen hatékony vastagabb falú és nagyobb átmérőjű csövek előállításához, amelyek olyan alkalmazásokhoz szükségesek, mint a szerkezeti elemek és a nagy teherbírású gépek. Ezeket a nagyobb csöveket gyakran használják az építőiparban és a szállítóiparban, ahol a szilárdság és a tartósság a legfontosabb.
Hot Rolling vs Cold Rolling: Főbb különbségek
A hengerlési folyamat kritikus lépés a varrat nélküli acélcsövek gyártásában. A meleghengerlést magas hőmérsékleten végzik, és általában nagyobb átmérőjű csövek gyártására használják. A tuskót felmelegítjük, majd a kívánt méretre hengereljük. A melegen hengerelt csövek gyakran megfizethetőbbek, de jellemzően durvább felülettel és kisebb szakítószilárdsággal rendelkeznek, mint a hidegen hengerelt csövek. E korlátozások ellenére a melegen hengerelt csöveket általában olyan általános célú alkalmazásokban használják, amelyek nem igénylik a hidegen hengerelt csövek nagy pontosságát és felületi minőségét.
A hideghengerlés viszont szobahőmérsékleten vagy enyhén emelt hőmérsékleten történik. Simább, precízebb csöveket állít elő, jobb mechanikai tulajdonságokkal, például nagyobb szakítószilárdsággal. A hidegen hengerelt csöveket általában nagy pontosságú alkalmazásokban használják, ahol a méretpontosság döntő fontosságú, például hidraulikus rendszerekben és repülőgép-alkatrészekben. A hideghengerlési eljárás kiváló felületminőségű csöveket eredményez, így ideálisak olyan iparágakban, ahol az esztétika és a teljesítmény kulcsfontosságú. A meleghengerlés és a hideghengerlés közötti fő különbségek jobb megértése érdekében az alábbi összehasonlító táblázat foglalja össze az egyes folyamatok jellemzőit:
| Jellemző |
Meleghengerlés |
Hideghengerlés |
| Gyártási hőmérséklet |
Magas hőmérséklet (>1000°C) |
Szobahőmérsékletű vagy enyhén emelt |
| Felületi kidolgozás |
Durva, pikkelyes lehet |
Sima, tiszta felület, minimális oxidáció |
| Szakítószilárdság |
Alacsonyabb szakítószilárdság |
Nagyobb szakítószilárdság, pontosabb méretek |
| Költség |
Megfizethetőbb |
A további feldolgozás miatt drágább |
| Alkalmazások |
Nagy teherbírású, kis pontosságú felhasználás |
Precíziós gépészet, autóipar, repülőgépipar, nyomástartó edények |
A megfelelő nyersanyagok kiválasztása varrat nélküli acélcsövekhez
| Anyagtípus |
Főbb jellemzők |
Általános alkalmazások |
| Szénacél |
Jó szilárdság/tömeg arány, könnyű előállítani |
Általános célú alkalmazások, mint például vízvezetékek, szerkezeti elemek |
| Ötvözött acél |
Fokozott szilárdság, szívósság, hő- és korrózióállóság |
Energiatermelés, vegyi feldolgozás, nagy igénybevételű alkalmazások |
| Rozsdamentes acél |
Kiváló korrózióállóság, nagy tartósság |
Tengerészeti, vegyipari, élelmiszer-feldolgozó ipar |
Szénacél és ötvözött acél általános használatra
A szénacél jó szilárdság-tömeg aránya és könnyű gyártása miatt a varrat nélküli acélcsövek gyártásában elterjedt anyag. Ideális általános célú alkalmazásokhoz, például vízvezetékekhez és alapvető szerkezeti elemekhez. A szénacél csöveket széles körben használják olyan iparágakban, ahol a nagy szilárdság és a korrózióállóság nem kritikus.
Az ötvözött acél, amely olyan elemekből áll, mint a króm, molibdén és nikkel, fokozott szilárdságot, szívósságot, valamint hő- és korrózióállóságot kínál. Az ötvözött acélcsöveket gyakran használják nagyobb igénybevételű alkalmazásokban, mint például az energiatermelés és a vegyi feldolgozás. Ezeknek az ötvözőelemeknek a hozzáadása segít javítani a cső teljesítményét extrém körülmények között, így alkalmassá teszi őket nagy igénybevételű alkalmazásokhoz.
Rozsdamentes acél korrozív környezetekhez
A rozsdamentes acél kiváló korrózióállóságáról ismert, és széles körben használják olyan környezetben, ahol a csövek kemény vegyszereknek, nedvességnek és magas hőmérsékletnek vannak kitéve. Az olyan iparágak, mint a tengeri, vegyipari és élelmiszer-feldolgozás, nagymértékben támaszkodnak a varrat nélküli rozsdamentes acélcsövekre azok korrózióálló tulajdonságai miatt. A rozsdamentes acél csövek ideálisak olyan alkalmazásokhoz, ahol a csőrendszernek meg kell őriznie integritását és teljesítményét korrozív környezetben.
A nyersanyag hatása a cső teljesítményére
Az alapanyag megválasztása döntő szerepet játszik a varrat nélküli acélcsövek teljesítményében. A kiváló minőségű nyersanyagok jobb mechanikai tulajdonságokat biztosítanak, beleértve a szakítószilárdságot, a folyáshatárt és a korrózióállóságot. Ezek a tényezők közvetlenül befolyásolják a cső tartósságát és élettartamát, különösen nagy nyomású vagy szélsőséges környezetben. A megfelelő anyag kiválasztása elengedhetetlen a cső hosszú élettartamának és üzemi körülmények közötti megbízhatóságának biztosításához.
Minőségellenőrzés a varrat nélküli acélcsövek gyártásában
A csövek fizikai és kémiai tulajdonságainak vizsgálata
A csövek kialakítása után különféle vizsgálati eljárásoknak vetik alá, hogy megbizonyosodjanak arról, hogy megfelelnek a szükséges előírásoknak. A fizikai vizsgálat magában foglalja a szemrevételezést, a méretellenőrzést és a felületminőség értékelését. A kémiai vizsgálat biztosítja az anyagok megfelelő összetételét és igazolja a káros szennyeződések hiányát. Ezek a tesztek segítenek megbizonyosodni arról, hogy a csövek az elvárásoknak megfelelően működnek-e a megfelelő alkalmazásokban.
Varrat nélküli csövek mechanikai és nyomásvizsgálata
A varrat nélküli csöveket mechanikai vizsgálatnak vetik alá, hogy megmérjék szilárdságukat, rugalmasságukat és feszültség alatti teljesítményüket. A hidrosztatikus vizsgálatot általában a szivárgás ellenőrzésére használják a cső vízzel való feltöltésével és nyomás alkalmazásával. Ez segít abban, hogy a cső ellenálljon a terepen jelentkező üzemi nyomásnak. Más mechanikai teszteket, például húzó- és ütési vizsgálatokat is végeznek annak biztosítására, hogy a cső képes legyen kezelni a vele járó erőket.
Acélcsövek végső ellenőrzése és csomagolása
Szállítás előtt a csövek végső ellenőrzésen esnek át, ahol ellenőrzik méretpontosságukat, szilárdságukat és felületi hibákat. A jóváhagyás után a csöveket biztonságosan becsomagolják, hogy elkerüljék a szállítás közbeni sérüléseket. A megfelelő csomagolás biztosítja a csövek biztonságos szállítását az ügyfelekhez. Az előírt szabványoknak megfelelő csöveket felcímkézik és a megfelelő rendeltetési helyükre szállítják.
A varrat nélküli acélcsövek és a hegesztett csövek összehasonlítása
| jellemzője |
A varrat nélküli acélcsövek |
a hegesztett csövek |
| Erő |
Nagyobb szilárdság, nincs hegesztési varrat |
A hegesztési varratok miatt gyengébb |
| Nyomásállóság |
Alkalmas nagynyomású alkalmazásokhoz |
Korlátozottan magas nyomású környezetben |
| Korrózióállóság |
Kiváló, különösen zord környezetben |
Hajlamos a korrózióra a hegesztési pontokon |
| Költség |
Drágább |
Költséghatékonyabb |
| Alkalmazások |
Nagy szilárdságú, kritikus infrastruktúra |
Általános alkalmazások, alacsonyabb nyomású rendszerek |
Hegesztett csövek gyártási folyamata
A hegesztett csöveket úgy állítják elő, hogy egy acéllemezt vagy szalagot hengeres formára hengerelnek, és a széleket összehegesztik. Míg általában olcsóbbak, mint a varrat nélküli csövek, a hegesztett csövek érzékenyebbek a korrózióra és a mechanikai meghibásodásra a hegesztési varrat jelenléte miatt. A hegesztési varrat a cső potenciális gyenge pontja, amely nagy nyomás alatt szivárgáshoz vagy csőhibához vezethet.
Miért jobbak a varrat nélküli acélcsövek?
A varrat nélküli acélcsöveknek nincs csatlakozása, ami erősebbé és megbízhatóbbá teszi őket, mint a hegesztett csövek. A hegesztési varratok hiánya azt jelenti, hogy kevésbé valószínű, hogy nagy nyomás alatt meghibásodnak, így ideálisak kritikus alkalmazásokhoz olyan iparágakban, mint az olaj- és gázipar, a repülőgépipar és az autógyártás. A varrat nélküli csövek kiváló mechanikai tulajdonságokat kínálnak, beleértve a nagyobb szakítószilárdságot, valamint a fáradással és igénybevétellel szembeni jobb ellenállást.
Mikor válasszuk a varrat nélkülit a hegesztett csövek helyett?
A varrat nélküli csövek előnyösek olyan alkalmazásokban, ahol nagy szilárdságra, nyomásállóságra és tartósságra van szükség. A hegesztett csövek, bár költséghatékonyabbak, jobban megfelelnek az alacsonyabb nyomásigényű alkalmazásokhoz. A varrat nélküli csöveket általában nagynyomású csővezetékekben, repülési alkalmazásokban és más olyan ágazatokban használják, ahol a biztonság és a teljesítmény rendkívül fontos.
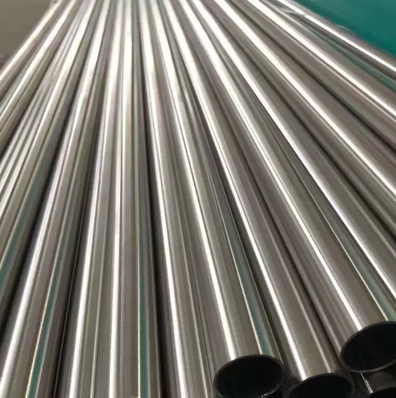
Varrat nélküli acélcsövek alkalmazásai különböző iparágakban
A varrat nélküli acélcsövek szerepe az olaj- és gáziparban
A varrat nélküli acélcsöveket széles körben használják az olaj- és gáziparban kőolaj, földgáz és más folyadékok nagy nyomás alatti szállítására. Erősségük és korrózióállóságuk ideálissá teszi őket tengeri fúráshoz, csővezetékekhez és kútburkolatokhoz. Ezek a csövek elengedhetetlenek a kritikus erőforrások biztonságos és hatékony szállításához kihívást jelentő környezetben.
Varrat nélküli acélcsövek a repülésben és a repülésben
A repülésben és a repülésben a varrat nélküli csövek elengedhetetlenek olyan rendszerekben, amelyeknek szélsőséges nyomás- és hőmérsékleti viszonyok között kell működniük. Olyan alkatrészekben használják őket, mint az üzemanyag-vezetékek, hidraulikus rendszerek és kipufogórendszerek, mivel képesek megőrizni szerkezeti integritását zord környezetben. A varrat nélküli csövek nagy szilárdság/tömeg aránya ideális választássá teszi őket repülési alkalmazásokhoz.
Alkalmazások az autó- és gépgyártásban
A varrat nélküli acélcsövek az autóiparban is kulcsfontosságúak, ahol kipufogórendszerek, alváz és egyéb nagy teljesítményű alkatrészek gyártásához használják őket. A gépgyártásban ezeket a csöveket nyomástartó edények, hidraulikus rendszerek és nagy szilárdságú mechanikai alkatrészek építésére használják. A magas nyomásnak és hőmérsékletnek ellenálló képességük nélkülözhetetlenné teszi őket ezekben az iparágakban.
Következtetés
A varrat nélküli acélcsövek gyártása összetett folyamatot foglal magában, beleértve a nyersanyag kiválasztását, a melegítést, a hengerlést és a tesztelést. A kereslet növekedésével a varrat nélküli csövek továbbra is nélkülözhetetlenek az olyan iparágakban, mint az olaj-, gáz-, repülőgépgyártás és az autóipar.
A precíziós hengerlés és a felületkezelés fejlődésével az iparág a hatékonyabb és költséghatékonyabb gyártás felé halad. A varrat nélküli csövek iránti kereslet növekedésével a gyártóknak innovációt kell végezniük, hogy megfeleljenek a fejlődő iparági szabványoknak.
A Zhencheng Steel Co., Ltd. továbbra is kiváló minőségű varrat nélküli acélcsöveket kínál, amelyek szilárdságot és tartósságot kínálnak a kritikus iparágak számára világszerte. Termékeik megbízhatóságot és teljesítményt biztosítanak a különböző alkalmazásokban.
GYIK
K: Mi a varrat nélküli acélcső gyártási folyamata?
V: A varrat nélküli acélcső gyártása magában foglalja a kiváló minőségű tuskó kiválasztását, magas hőmérsékletre melegítését, átszúrását, megnyújtását és a kívánt méretre hengerelését. A csövet ezután lehűtik, méretezik és felületkezelésnek vetik alá a jobb teljesítmény érdekében.
K: Miért részesítik előnyben a varrat nélküli acélcsöveket a hegesztett csövekkel szemben?
V: A varrat nélküli acélcsöveknek nincsenek csatlakozásai, így erősebbek és ellenállóbbak a nagy nyomással és a korrózióval szemben. Ideálisak kritikus alkalmazásokhoz olyan iparágakban, mint az olaj, a gáz és a repülőgépipar.
K: Hogyan készülnek a varrat nélküli acélcsövek a tüskemalom folyamatában?
V: A tüskemalom folyamatában a tuskót felmelegítik és átlyukasztják, hogy üreges csövet hozzon létre. A csövet ezután megnyújtják és méretét egy sor görgőn keresztül csökkentik, amelyekbe a belső átmérő szabályozására behelyezett tüske kerül.
K: Mik a varrat nélküli acélcsövek előnyei nagynyomású környezetben?
V: A varrat nélküli acélcsövek kiváló szilárdságot és megbízhatóságot biztosítanak nagy nyomáson az egységes szerkezetüknek és a hegesztett varratok hiányának köszönhetően, így ideálisak a nagy igénybevételnek kitett iparágakhoz, például az olajhoz és a gázhoz.
K: Milyen tényezők befolyásolják a varrat nélküli acélcsövek gyártási költségeit?
V: A varrat nélküli acélcsövek gyártási költsége a nyersanyag minőségétől, a gyártási folyamattól, a csőmérettől és a felületkezeléstől függ. Az olyan fejlett eljárások, mint a hideghengerlés, növelik a gyártási költségeket, de nagyobb pontosságot és szilárdságot kínálnak.


