A bevonatos vezetékcső olyan csővezetékekre vonatkozik, amelyeket folyadékok (például olaj és gáz) szállítására használnak, és amelyek védőanyaggal vannak bevonva. A bevonatot a cső külső vagy belső felületére hordják fel, hogy növeljék annak tartósságát, korrózióállóságát és általános teljesítményét.
A csövek olyan bevonattal alkalmazhatók, mint az OCTG (burkolat és cső), a varrat nélküli vezetékcsövek, az ERW-csövek, az LSAW-csövek, az SSAW-csövek és más varrat nélküli vagy hegesztett csövek és csőszerelvények a különböző iparágakban.
A csövek bevonatának fő kategóriái
Fusion-Bonded Epoxy (FBE): Ez a vezetékcsövek népszerű bevonata. Az FBE kiváló korrózióállóságot biztosít, és a cső felmelegítésével, majd száraz por felhordásával kerül felhordásra, amely megolvad és védőréteget képez a hűtés során.
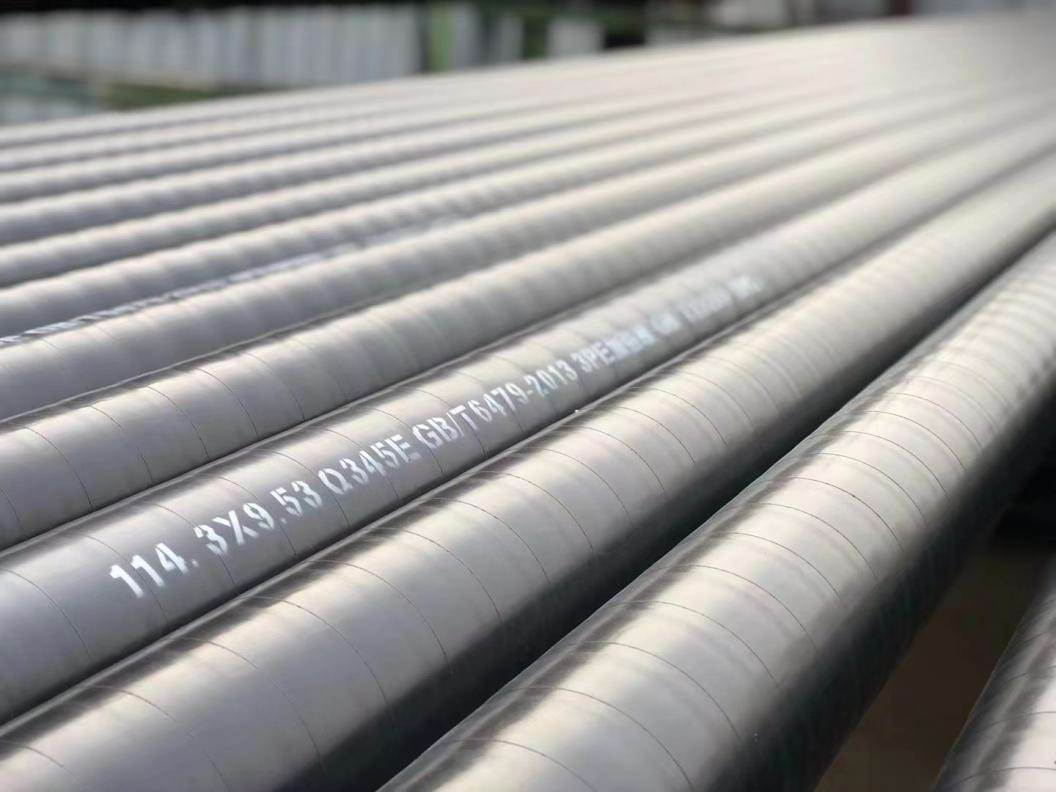
Háromrétegű polietilén (3LPE) vagy polipropilén (3LPP): Ez a bevonatrendszer három rétegből áll – egy belső fúziós kötésű epoxirétegből, egy középső ragasztórétegből és egy külső polietilén (3LPE) vagy polipropilén (3LPP) rétegből. Jó korrózióvédelmet és mechanikai ellenállást biztosít az alkalmazott acélcsövek számára.
Concrete Weight Coating (CWC): Bizonyos alkalmazásokban a csöveket betonréteggel vonhatják be, hogy növeljék a csővezeték súlyát és stabilitását a tengerfenéken. Ez gyakori a tengeri csővezeték-szereléseknél.
Csövek bevonása és szabványok
Belső bevonat |
Bevonat típusa |
Bevonat szabvány |
Folyékony epoxi bevonat |
AWWA C210-2007 |
FBE |
AWWA C 213-2001 |
Cementhabarcs bélés |
BS 534-1990, AWWA C205-2001 |
Bitumenes bevonat |
BS 534-1990 |
Külső bevonat |
Bevonat típusa |
Bevonat szabvány |
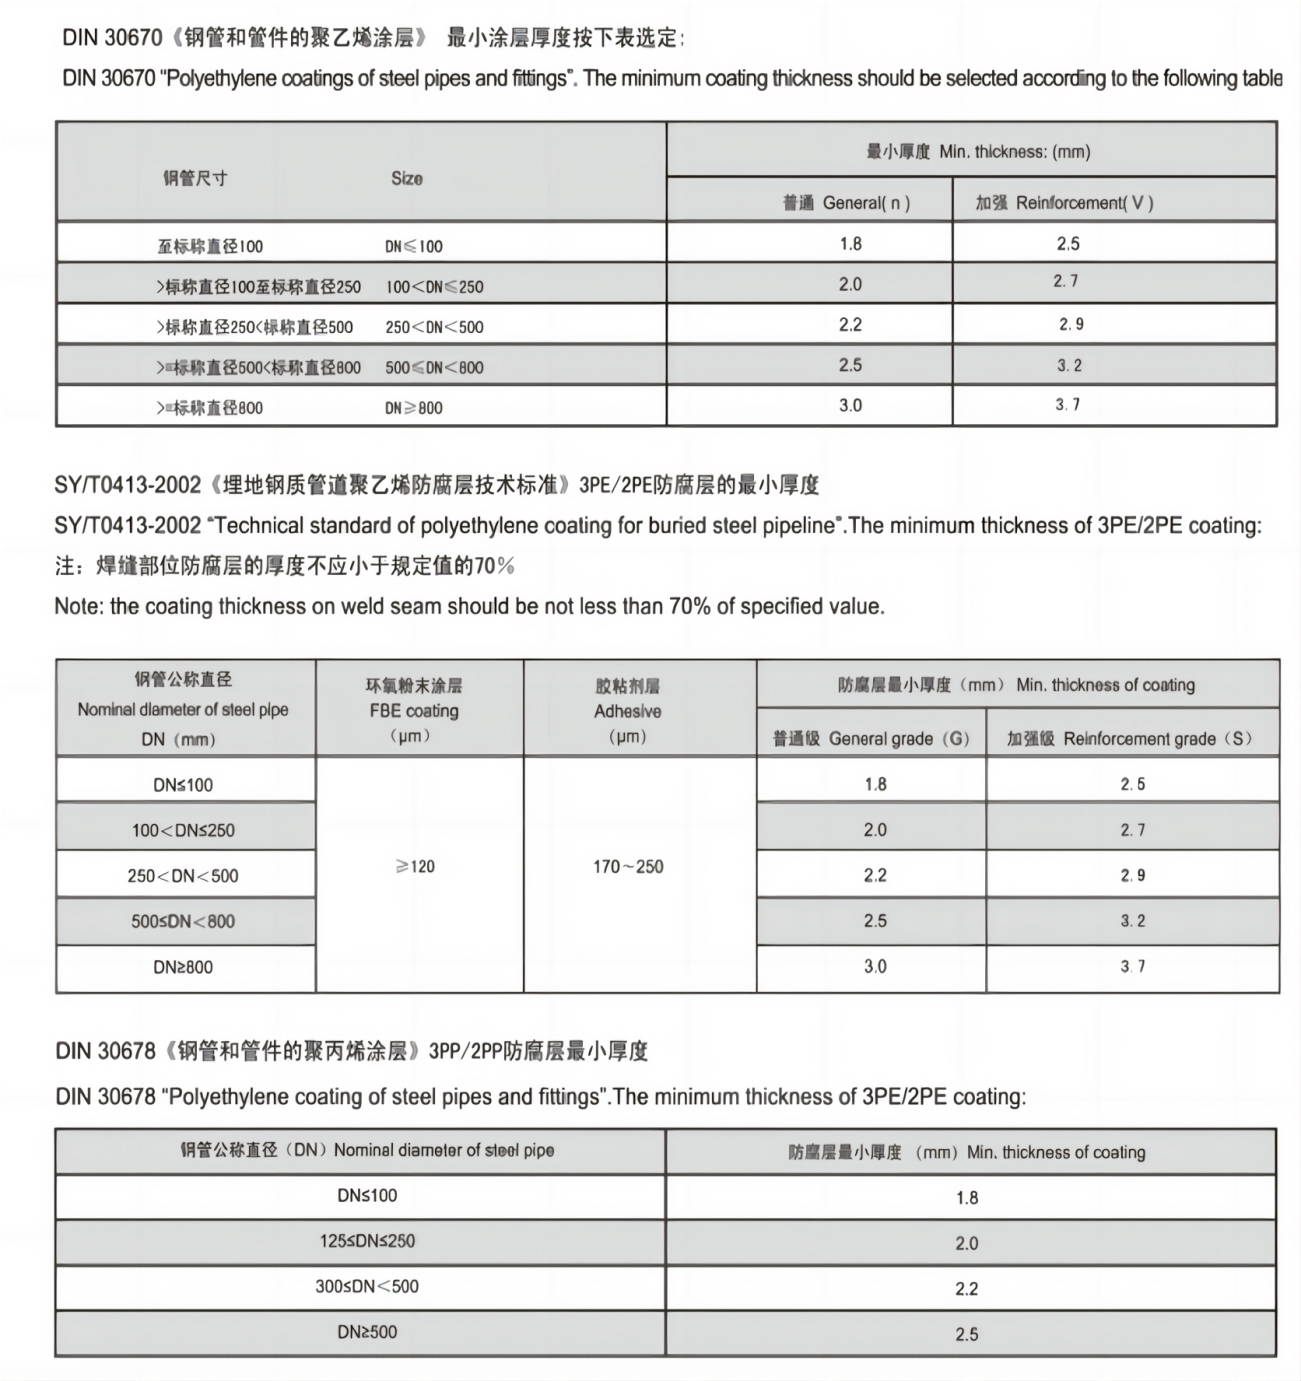
3LPE/3LPP bevonat |
DIN 30670-1991, CAN/CSA Z245.21-2010,
ISO 21809-1-2009 SY/T 0413-2002 |
2LPE/2LPP bevonat |
SY/T 0413-2002, ISO 21809-1-2009 |
(Fusion-Bond Epoxy)FBE |
SY/T 0315-2005, AWWA C 213-2001, CAN/CSA Z245.20-2010,
ISO 21809-2-2007, API RP 5L9-2001 |
Bitumenes bevonat/zománc és szalag
melegen felhordva |
BS 534-1990, AWWA203-2002, AWWA 214-2000 |
Folyékony epoxi bevonat |
AWWA C210-2007 |
Poliuretán szigetelt bevonat |
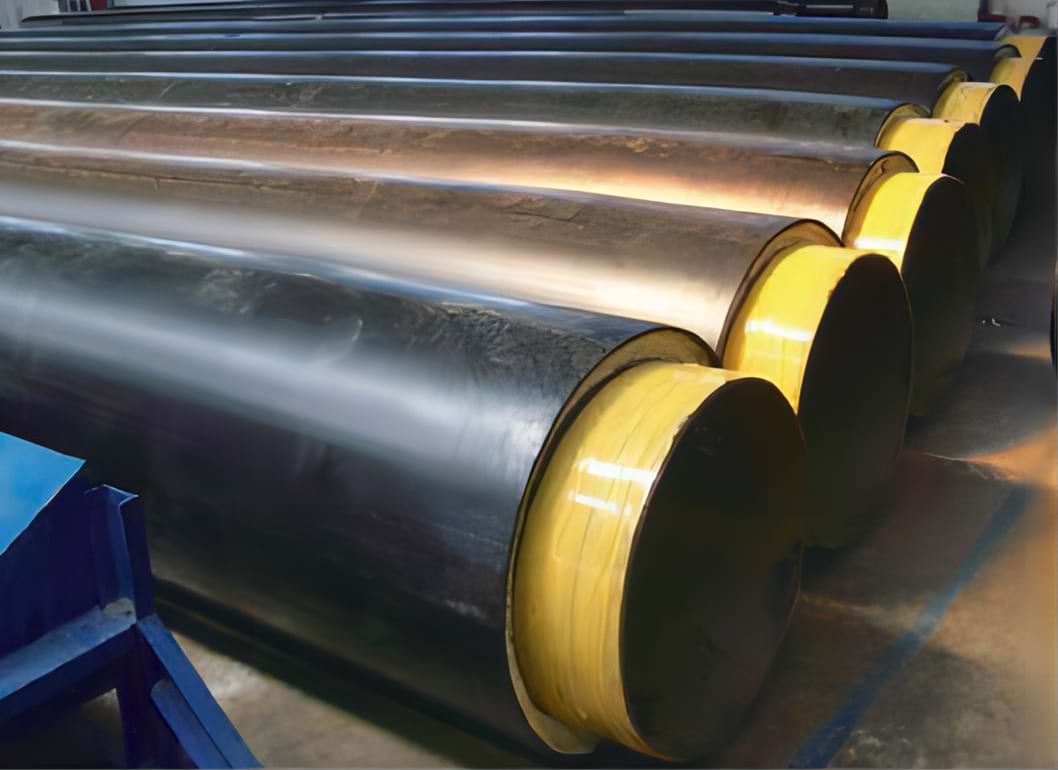
SY/T 0415-1996, CJ/T 114-2002, EN 253-1994 |
Az acélcsövek külső bevonatának minőségi mutatója