โทรศัพท์: +86-139-1579-1813 อีเมล: แมนดี้ w@zcsteelpipe.com
ท่อเคลือบเส้น
คุณอยู่ที่นี่: บ้าน » สินค้า » ท่อเส้น » ท่อเคลือบเส้น

กำลังโหลด

แบ่งปันไปที่:
ปุ่มแชร์เฟสบุ๊ค
ปุ่มแชร์ทวิตเตอร์
ปุ่มแชร์ไลน์
ปุ่มแชร์วีแชท
ปุ่มแชร์ของ LinkedIn
ปุ่มแชร์ Pinterest
ปุ่มแชร์ Whatsapp
แชร์ปุ่มแชร์นี้

ท่อเคลือบเส้น

มีจำหน่าย:

กระบวนการเคลือบท่อภายในและภายนอก


กระบวนการเคลือบท่อภายในและภายนอก


แผนภูมิผังกระบวนการป้องกันการกัดกร่อนภายนอก 3PP/3PE/FBE


แผนภูมิผังกระบวนการป้องกันการกัดกร่อนภายนอก 3PP3PEFBE


แผนภูมิผังกระบวนการป้องกันการกัดกร่อนภายใน


แผนภูมิผังกระบวนการป้องกันการกัดกร่อนภายใน

ท่อเคลือบ หมายถึงท่อที่ใช้ในท่อสำหรับขนส่งของเหลว (เช่นน้ำมันและก๊าซ) ที่ได้รับการเคลือบด้วยวัสดุป้องกัน เคลือบภายนอกหรือภายในท่อเพื่อเพิ่มความทนทาน ทนต่อการกัดกร่อน และประสิทธิภาพโดยรวม


ท่อสามารถนำไปใช้กับการเคลือบได้ ได้แก่ OCTG (ท่อและท่อ), ท่อเส้นไร้ตะเข็บ, ท่อ ERW, ท่อ LSAW, ท่อ SSAW และท่อไร้ตะเข็บหรือรอยเชื่อมและอุปกรณ์ท่ออื่น ๆ ในอุตสาหกรรมต่างๆ


หมวดหมู่หลักของการเคลือบบนท่อ

Fusion-Bonded Epoxy (FBE): เป็นสารเคลือบยอดนิยมสำหรับท่อเส้น FBE ให้ความต้านทานการกัดกร่อนที่ดีเยี่ยม และนำไปใช้โดยการให้ความร้อนกับท่อ จากนั้นจึงทาผงแห้งซึ่งจะละลายและสร้างชั้นป้องกันเมื่อเย็นลง


โพลีเอทิลีนสามชั้น (3LPE) หรือโพลีโพรพีลีน (3LPP): ระบบการเคลือบนี้ประกอบด้วยสามชั้น—ชั้นในเป็นอีพ็อกซี่พันธะฟิวชั่น ชั้นกลางของกาว และชั้นนอกเป็นโพลีเอทิลีน (3LPE) หรือโพลีโพรพีลีน (3LPP) ให้การป้องกันการกัดกร่อนที่ดีและความต้านทานทางกลสำหรับท่อเหล็กที่ใช้
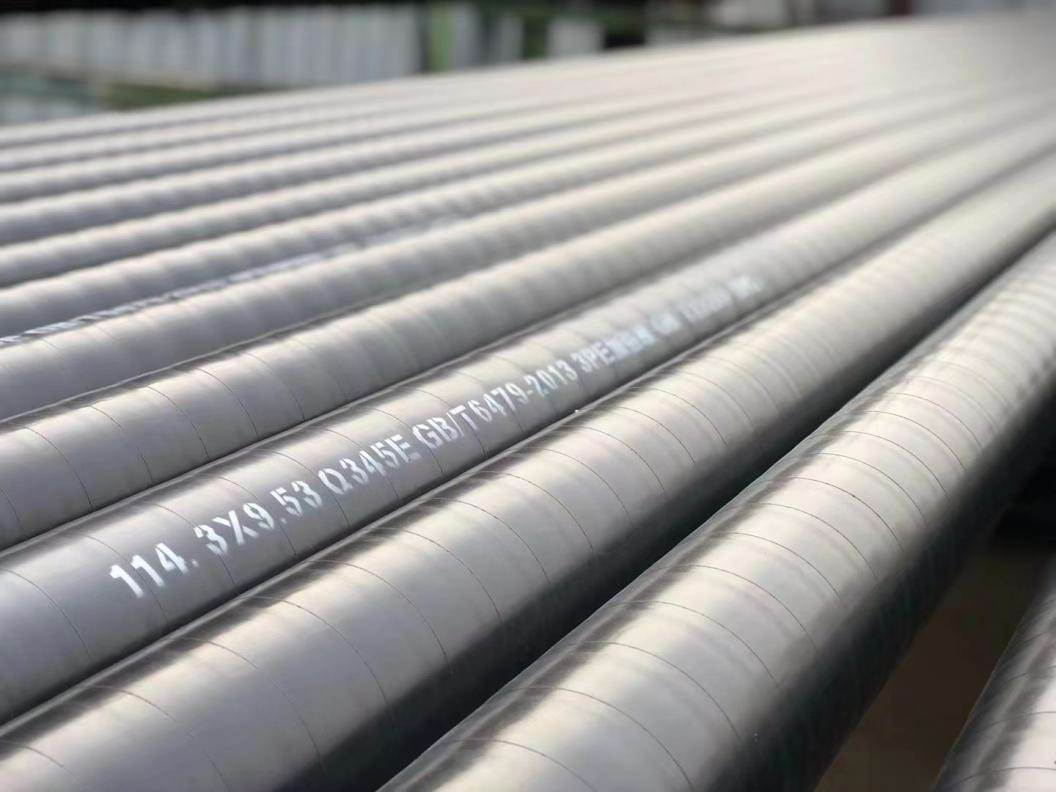
โพลีเอทิลีนสามชั้น (3LPE)


การเคลือบน้ำหนักคอนกรีต (CWC): ในการใช้งานบางประเภท ท่ออาจเคลือบด้วยชั้นคอนกรีตเพื่อเพิ่มน้ำหนักและความมั่นคงให้กับท่อบนพื้นทะเล นี่เป็นเรื่องปกติในการติดตั้งท่อส่งน้ำมันนอกชายฝั่ง
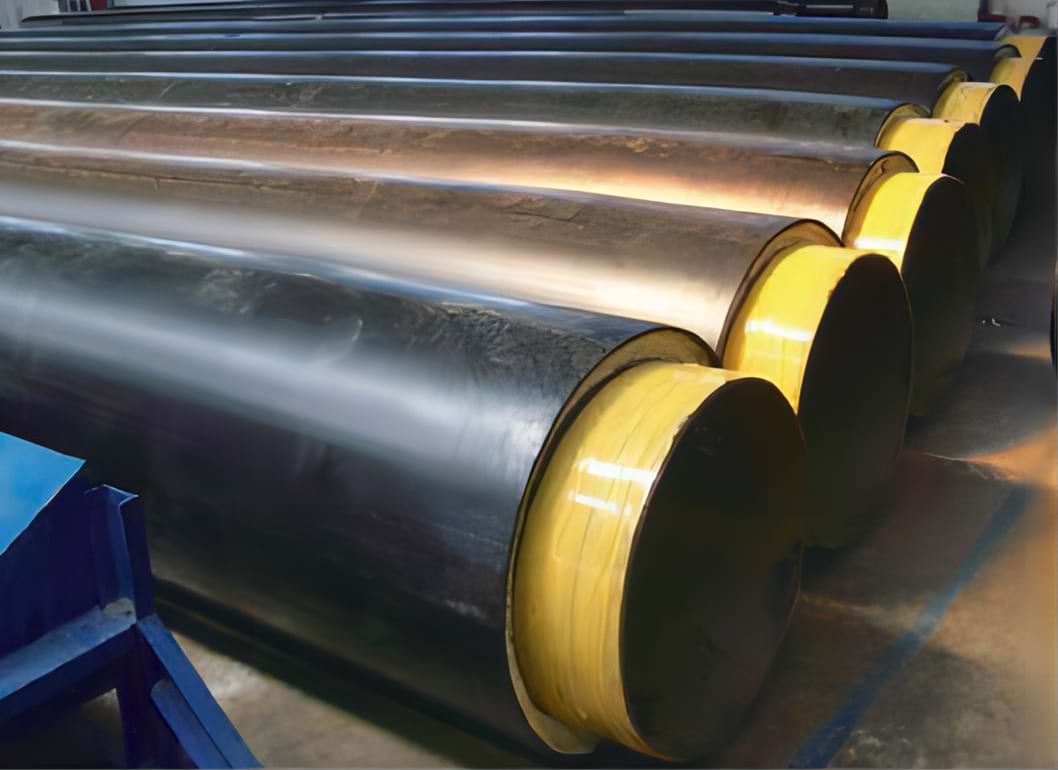
การเคลือบน้ำหนักคอนกรีต (CWC)


การเคลือบท่อและมาตรฐาน

การเคลือบภายใน

ประเภทการเคลือบ

มาตรฐานการเคลือบ

เคลือบอีพ็อกซี่เหลว

อาววา C210-2007

เอฟบีอี

อววา C 213-2001

ปูนฉาบปูน

บี 534-1990, AWWA C205-2001

การเคลือบบิทูเมน

บี 534-1990

การเคลือบภายนอก

ประเภทการเคลือบ

มาตรฐานการเคลือบ

การเคลือบ 3LPE/3LPP

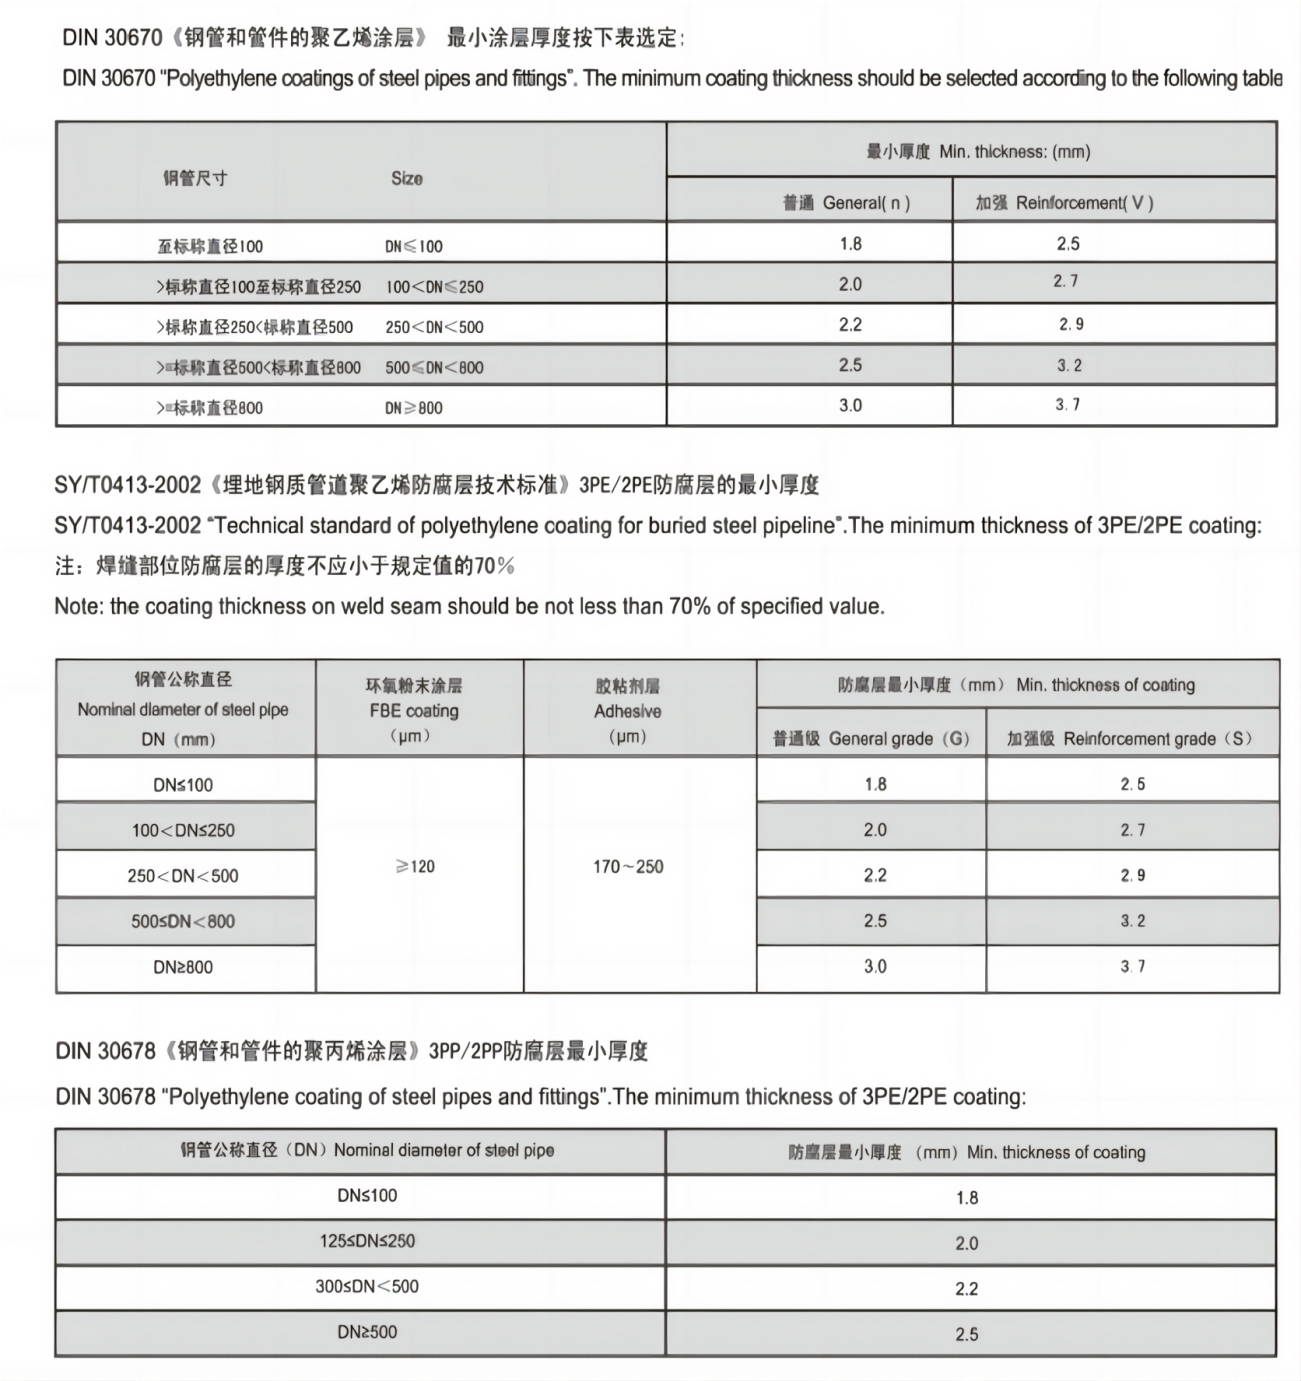
ดิน 30670-1991, สามารถ/CSA Z245.21-2010,
ISO 21809-1-2009 SY/T 0413-2002

การเคลือบ 2LPE/2LPP

เอสวาย/ที 0413-2002, ISO 21809-1-2009

(ฟิวชัน-บอนด์อีพ๊อกซี่)FBE

SY/T 0315-2005, AWWA C 213-2001, สามารถ/CSA Z245.20-2010,
ISO 21809-2-2007, API RP 5L9-2001

เคลือบน้ำมันดิน/เคลือบฟัน&เทปแบบ
ใช้ความร้อน

บี 534-1990, AWWA203-2002, AWWA 214-2000

เคลือบอีพ็อกซี่เหลว

อาววา C210-2007

เคลือบฉนวนโพลียูรีเทน

SY/T 0415-1996, CJ/T 114-2002, EN 253-1994


ดัชนีคุณภาพของการเคลือบท่อเหล็กภายนอก

ดัชนีคุณภาพการเคลือบภายนอกของท่อเหล็ก

ขั้นตอนเบื้องต้นในการทาเคลือบท่อเหล็กมีดังนี้

ชั้นล่าง → การฉีดพ่น → ผงอีพ็อกซี่

ชั้นกลาง → การเคลือบอัดขึ้นรูป → กาว

ชั้นนอก → การเคลือบอัดขึ้นรูป → PE/PP


เพื่อให้กระบวนการข้างต้นเสร็จสมบูรณ์ อุปกรณ์ที่จำเป็น:

ห้องพ่นสีฝุ่น

ห้องพ่นสีฝุ่น

การประมวลผลล่วงหน้า→การพ่นผง→การบ่ม→การตรวจสอบ→ผลิตภัณฑ์สำเร็จรูป

อุปกรณ์การอัดขึ้นรูปพลาสติก

อุปกรณ์การอัดขึ้นรูปพลาสติก

ได้แก่เครื่องอัดรีดพลาสติก เครื่องป้อนสุญญากาศ เครื่องอบพลาสติก เครื่องแปลงความถี่ ตู้ควบคุมอุณหภูมิ เป็นต้น นอกจากนี้ ยังมีอุปกรณ์สนับสนุนอีกด้วย


เครื่องให้อาหารสูญญากาศ

เครื่องให้อาหารสูญญากาศ

หัวเครื่อง PE, ลูกกลิ้งซิลิโคน และ Backet

หัวเครื่องจักร PE, ลูกกลิ้งซิลิโคน และ Backet

อุปกรณ์การกู้คืนผง

อุปกรณ์การกู้คืนผง

เครื่องยิงระเบิดและกำจัดสนิมด้วยท่อเหล็ก

เครื่องพ่นทรายและกำจัดสนิมด้วยท่อเหล็ก

ท่อเหล็กอีพ๊อกซี่เดี่ยวป้องกันการกัดกร่อน

ท่อเหล็กอีพ๊อกซี่เดี่ยวป้องกันการกัดกร่อน

ท่อเหล็กอีพ๊อกซี่เดี่ยวป้องกันการกัดกร่อน2

ท่อเหล็กอีพ๊อกซี่เดี่ยวป้องกันการกัดกร่อน

เครื่องบากปลาย

เครื่องบากปลาย


ก่อนหน้า: 
ต่อไป: 
ติดต่อเรา

สินค้าที่เกี่ยวข้อง

ได้รับการติดต่อ

ลิงค์ด่วน

สนับสนุน

หมวดหมู่สินค้า

ติดต่อเรา

เพิ่ม: เลขที่ 42 กลุ่ม 8 หมู่บ้าน Huangke ถนน Sunzhuang เซลล์เมือง Hai'an
/WhatsApp: +86 139-1579-1813
ฝากข้อความ
ติดต่อเรา
ลิขสิทธิ์© 2024 Zhencheng Steel Co. , Ltd. สงวนลิขสิทธิ์. สนับสนุนโดย leadong.com