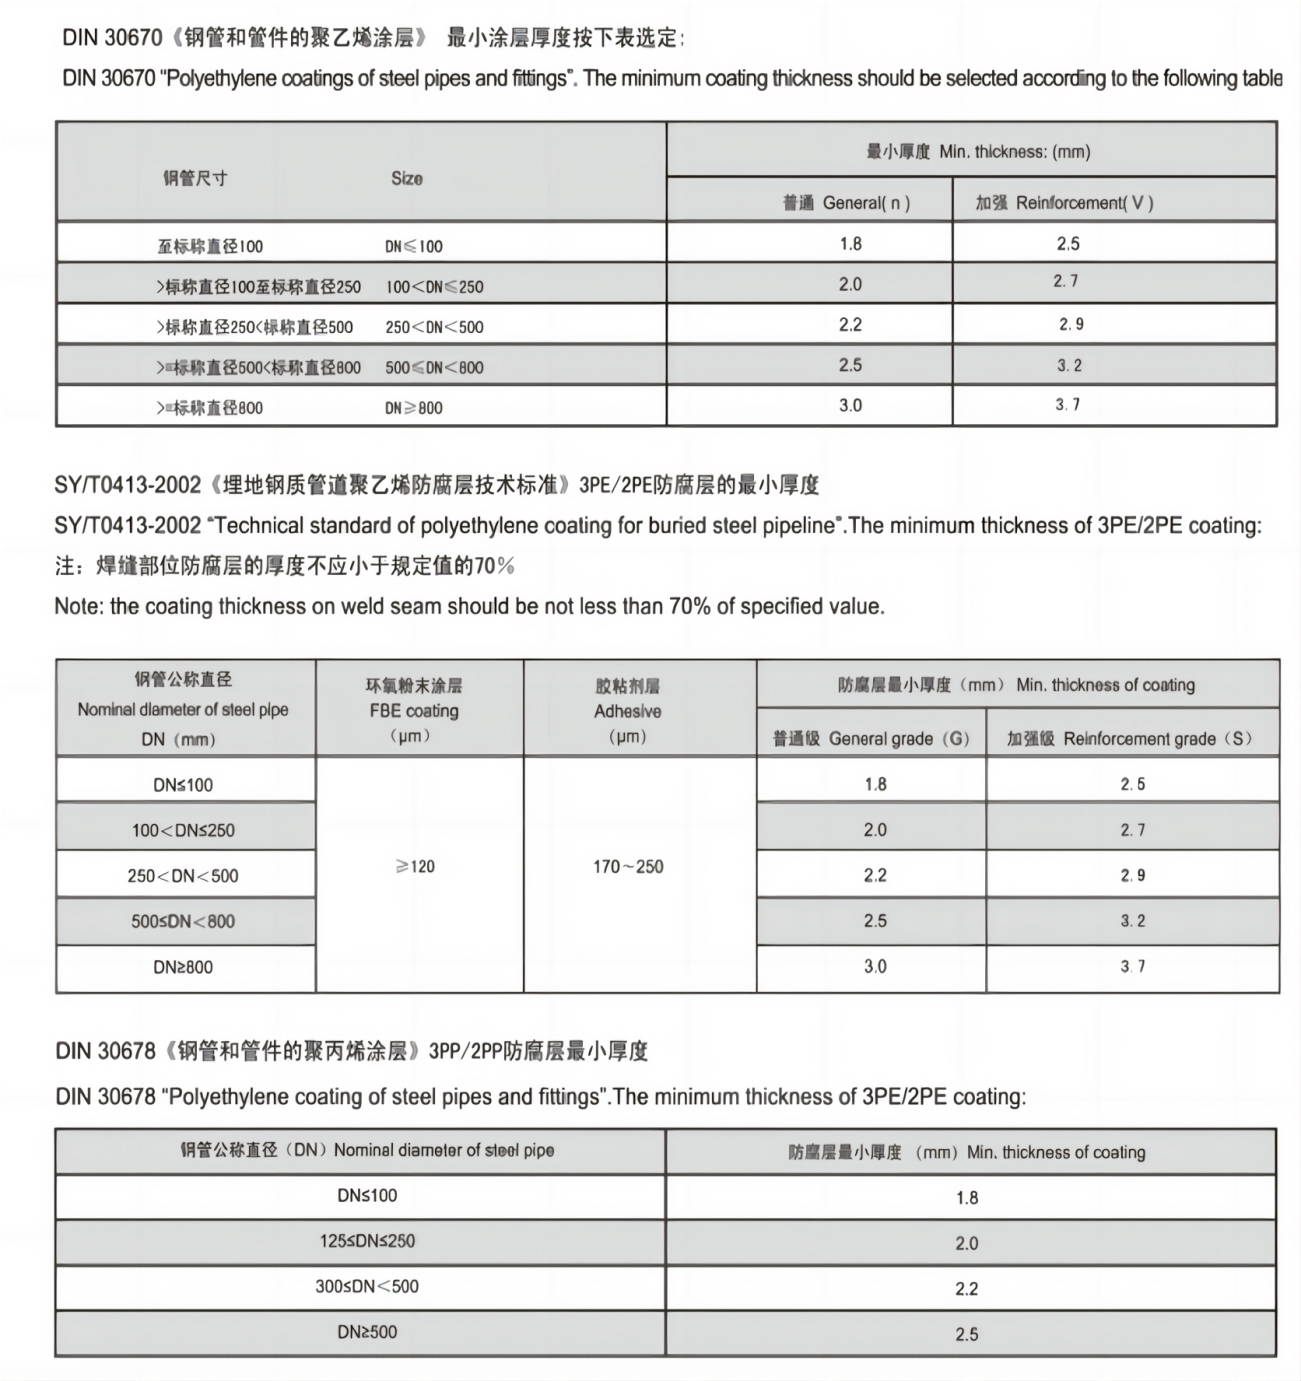
Potažené potrubní potrubí se týká potrubí používaných v potrubích pro přepravu tekutin (jako je ropa a plyn), které byly potaženy ochrannými materiály. Povlak se nanáší na vnější nebo vnitřní stranu trubky, aby se zvýšila její trvanlivost, odolnost proti korozi a celkový výkon.
Trubky mohou být aplikovány s povlaky zahrnujícími OCTG (pouzdro a potrubí), bezešvé potrubí, potrubí ERW, potrubí LSAW, potrubí SSAW a další bezešvé nebo svařované potrubí a potrubní tvarovky v různých průmyslových odvětvích.
Hlavní Kategorie Povlaků Na Trubkách
Fusion-Bonded Epoxy (FBE): Jedná se o oblíbený nátěr na potrubí. FBE poskytuje vynikající odolnost proti korozi a nanáší se zahřátím trubky a následným nanesením suchého prášku, který se po ochlazení roztaví a vytvoří ochrannou vrstvu.
Třívrstvý polyetylen (3LPE) nebo polypropylen (3LPP): Tento nátěrový systém se skládá ze tří vrstev – vnitřní vrstva z epoxidu lepeného fúzí, střední vrstva lepidla a vnější vrstva z polyethylenu (3LPE) nebo polypropylenu (3LPP). Nabízí dobrou ochranu proti korozi a mechanickou odolnost pro použité ocelové trubky.
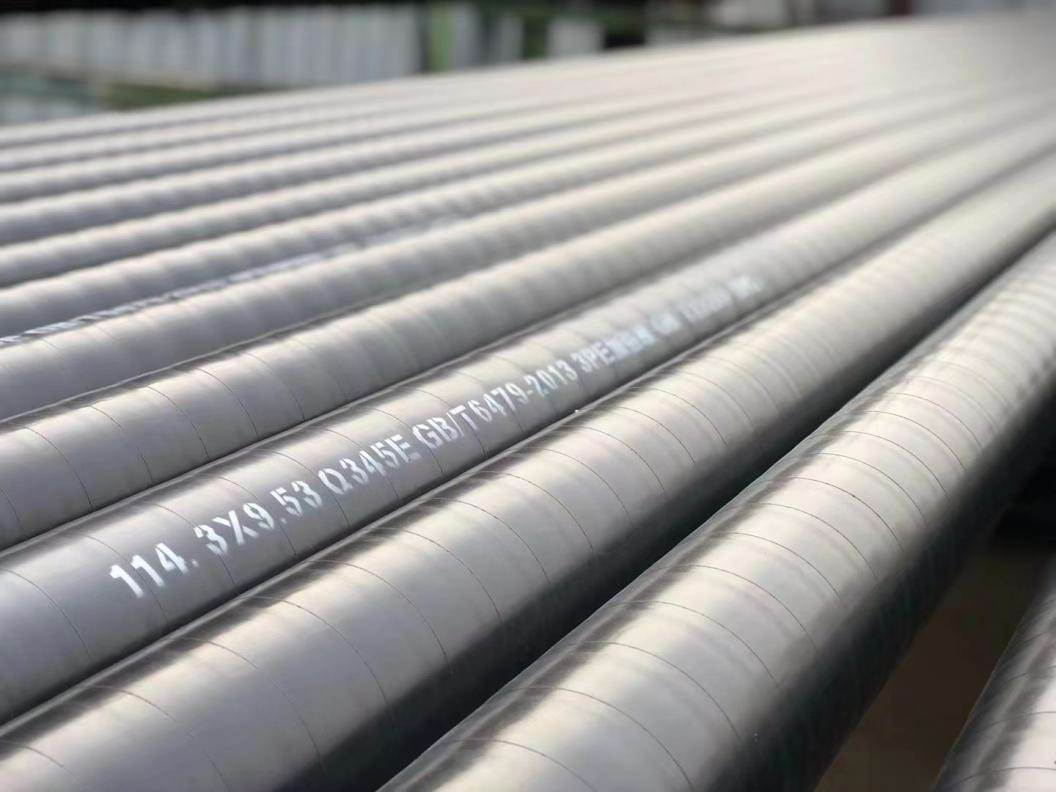
Nátěr na beton (CWC): V určitých aplikacích mohou být trubky potaženy vrstvou betonu, aby se zvýšila hmotnost a stabilita potrubí na mořském dně. To je běžné u instalací potrubí na moři.
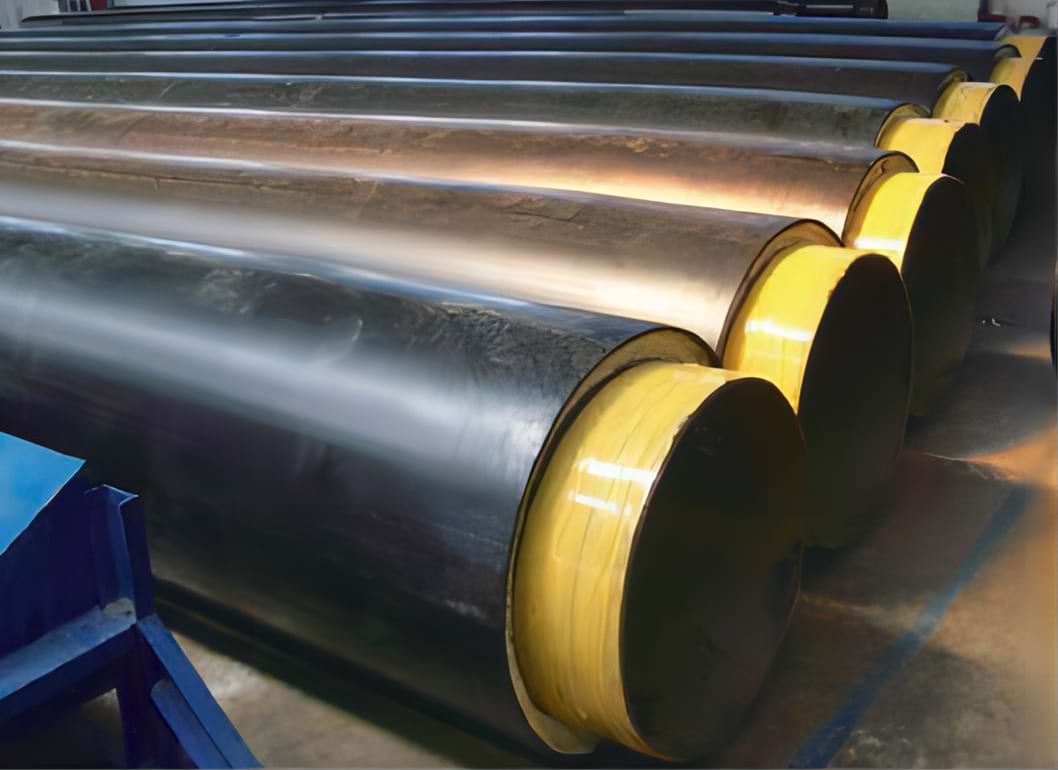
Povlak Na Potrubí A Normy
Vnitřní nátěr |
Typ povlaku |
Standardní nátěr |
Tekutý epoxidový nátěr |
AWWA C210-2007 |
FBE |
AWWA C 213-2001 |
Podšívka z cementové malty |
BS 534-1990, AWWA C205-2001 |
Bitumenový nátěr |
BS 534-1990 |
Vnější nátěr |
Typ povlaku |
Standardní nátěr |
Povlak 3LPE/3LPP |
DIN 30670-1991, CAN/CSA Z245.21-2010,
ISO 21809-1-2009 SY/T 0413-2002 |
Povlak 2LPE/2LPP |
SY/T 0413-2002, ISO 21809-1-2009 |
(Fusion-Bond Epoxy)FBE |
SY/T 0315-2005, AWWA C 213-2001, CAN/CSA Z245.20-2010,
ISO 21809-2-2007, API RP 5L9-2001 |
Bitumenový nátěr/smalt a páska
nanášena za tepla |
BS 534-1990, AWWA203-2002,AWWA 214-2000 |
Tekutý epoxidový nátěr |
AWWA C210-2007 |
Polyuretanová izolační vrstva |
SY/T 0415-1996, CJ/T 114-2002, EN 253-1994 |
Index kvality vnějšího povlaku ocelových trubek