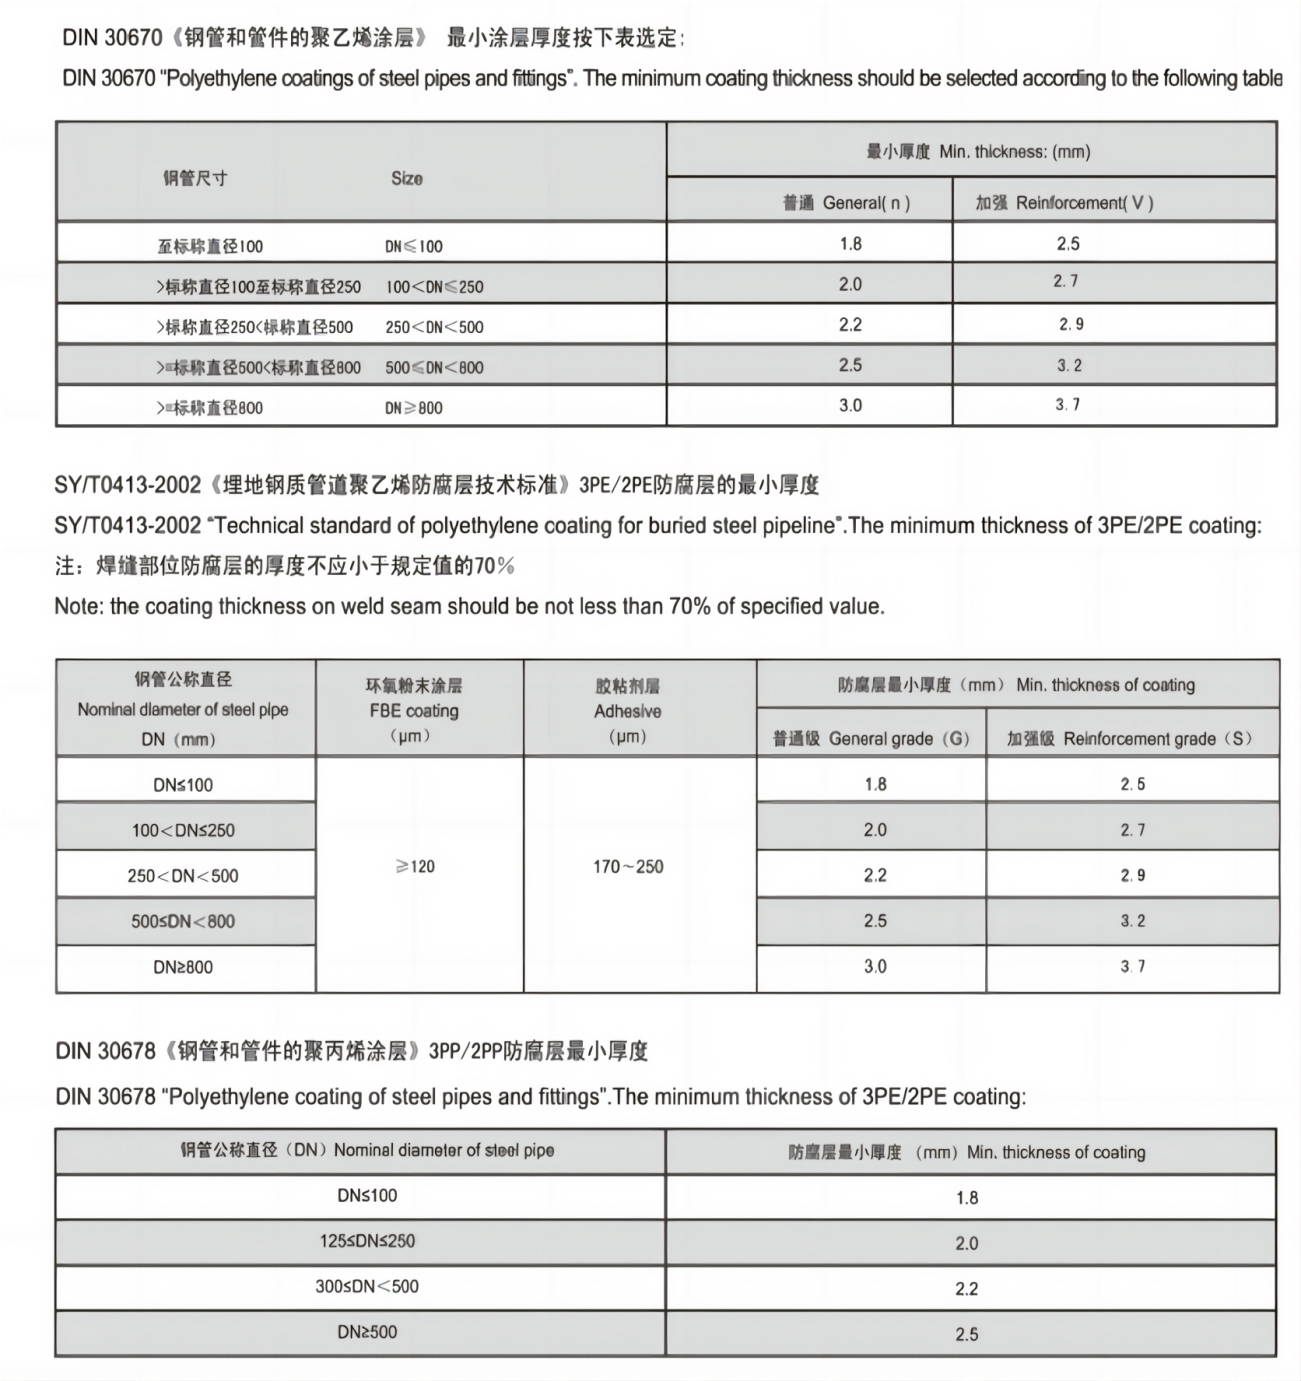
Обложена цевна цев се односи на цеви које се користе у цевоводима за транспорт флуида (као што су нафта и гас) које су обложене заштитним материјалима. Премаз се наноси на спољашњост или унутрашњост цеви како би се побољшала њена издржљивост, отпорност на корозију и укупне перформансе.
Цеви се могу нанети са премазима укључујући ОЦТГ (окућиште и цеви), бешавне цеви, ЕРВ цев, ЛСАВ цев, ССАВ цев и друге бешавне или заварене цеви и цевне спојеве у различитим индустријама.
Главне категорије премаза на цевима
Фусион-Бондед Епоки (ФБЕ): Ово је популаран премаз за цеви. ФБЕ пружа одличну отпорност на корозију и наноси се загревањем цеви, а затим наношењем сувог праха који се топи и формира заштитни слој након хлађења.
Трослојни полиетилен (3ЛПЕ) или полипропилен (3ЛПП): Овај систем премаза се састоји од три слоја - унутрашњег слоја епоксида везаног фузијом, средњег слоја лепка и спољашњег слоја од полиетилена (3ЛПЕ) или полипропилена (3ЛПП). Нуди добру заштиту од корозије и механичку отпорност за примењене челичне цеви.
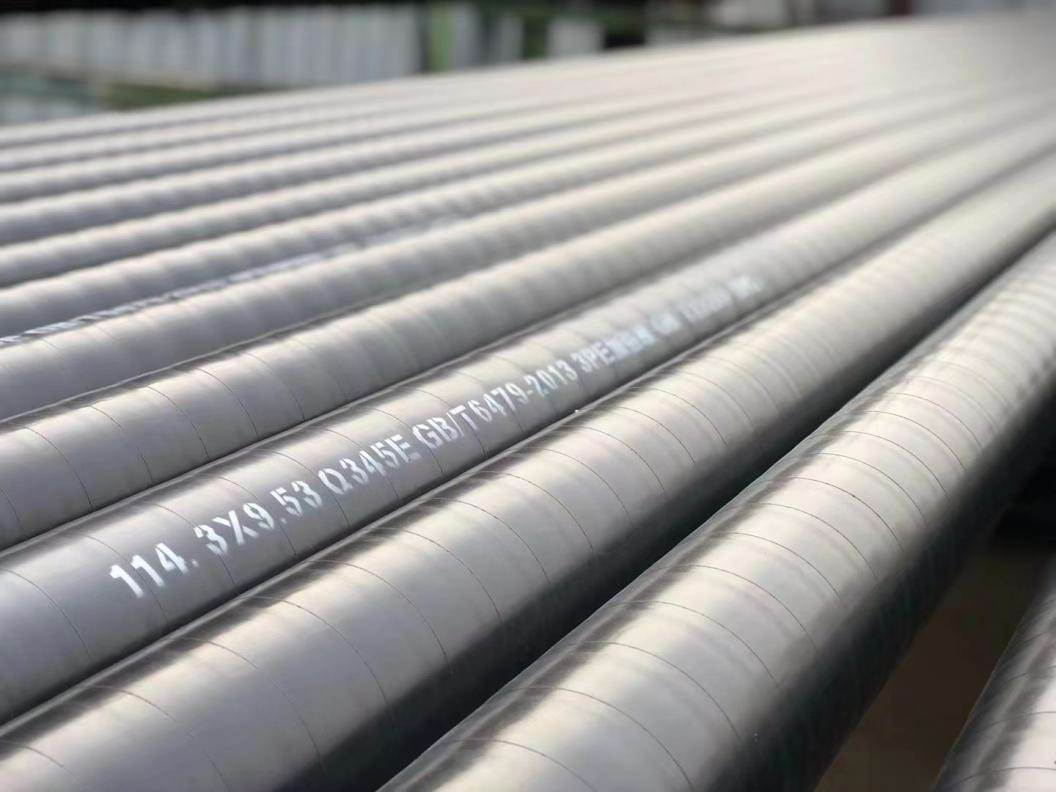
Премаз за тежину бетона (ЦВЦ): У одређеним применама, цеви могу бити обложене слојем бетона да би се повећала тежина и стабилност цевовода на морском дну. Ово је уобичајено у инсталацијама цевовода на мору.
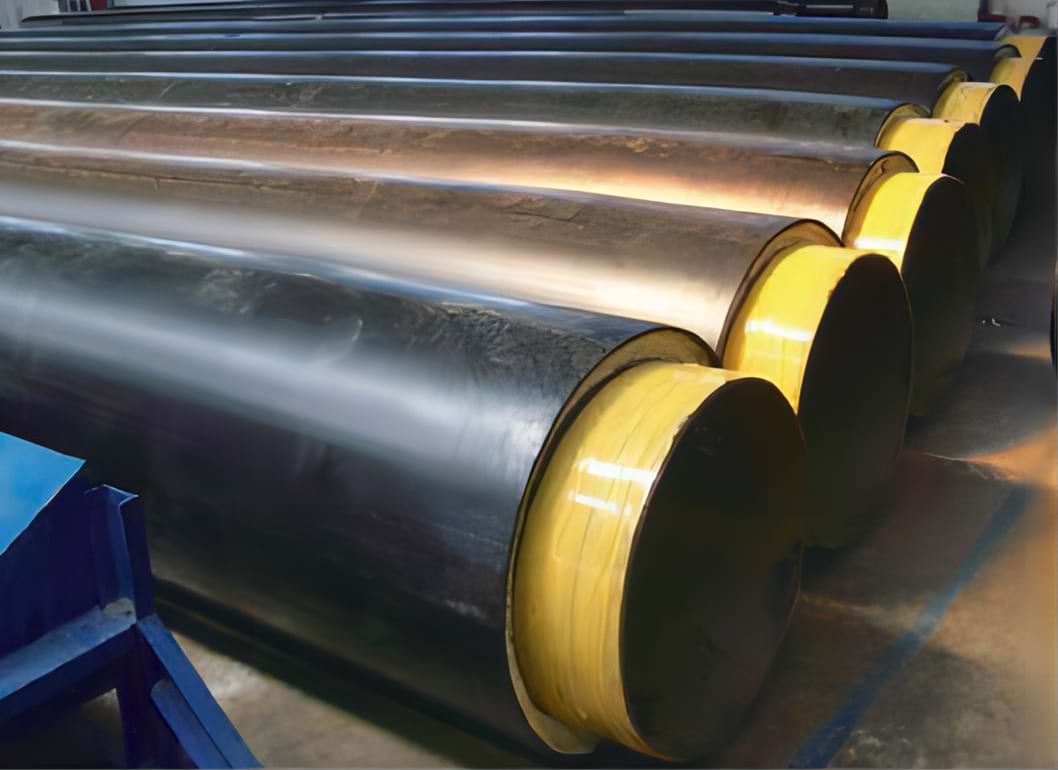
Премазивање цеви и стандарда
Унутрашњи премаз |
Цоатинг Типе |
Цоатинг Стандард |
Течни епоксидни премаз |
АВВА Ц210-2007 |
ФБЕ |
АВВА Ц 213-2001 |
Облога од цементног малтера |
БС 534-1990, АВВА Ц205-2001 |
Битумен Цоатинг |
БС 534-1990 |
Ектернал Цоатинг |
Цоатинг Типе |
Цоатинг Стандард |
3ЛПЕ/3ЛПП премаз |
ДИН 30670-1991, ЦАН/ЦСА З245.21-2010,
ИСО 21809-1-2009 СИ/Т 0413-2002 |
2ЛПЕ/2ЛПП премаз |
СИ/Т 0413-2002, ИСО 21809-1-2009 |
(Фусион-Бонд Епоки)ФБЕ |
СИ/Т 0315-2005, АВВА Ц 213-2001, ЦАН/ЦСА З245.20-2010,
ИСО 21809-2-2007, АПИ РП 5Л9-2001 |
Битуменски премаз/емајл и трака
топло нанети |
БС 534-1990, АВВА203-2002, АВВА 214-2000 |
Течни епоксидни премаз |
АВВА Ц210-2007 |
Полиуретански изоловани премаз |
СИ/Т 0415-1996, ЦЈ/Т 114-2002, ЕН 253-1994 |
Индекс квалитета спољног премаза челичних цеви