Telp: +86-139-1579-1813 Email: mandy. w@zcsteelpipe.com
Casing dan Tabung ERW
Anda di sini: Rumah » Produk » oktg » Casing dan Tubing ERW

memuat

Bagikan ke:
tombol berbagi facebook
tombol berbagi twitter
tombol berbagi baris
tombol berbagi WeChat
tombol berbagi tertaut
tombol berbagi pinterest
tombol berbagi whatsapp
bagikan tombol berbagi ini

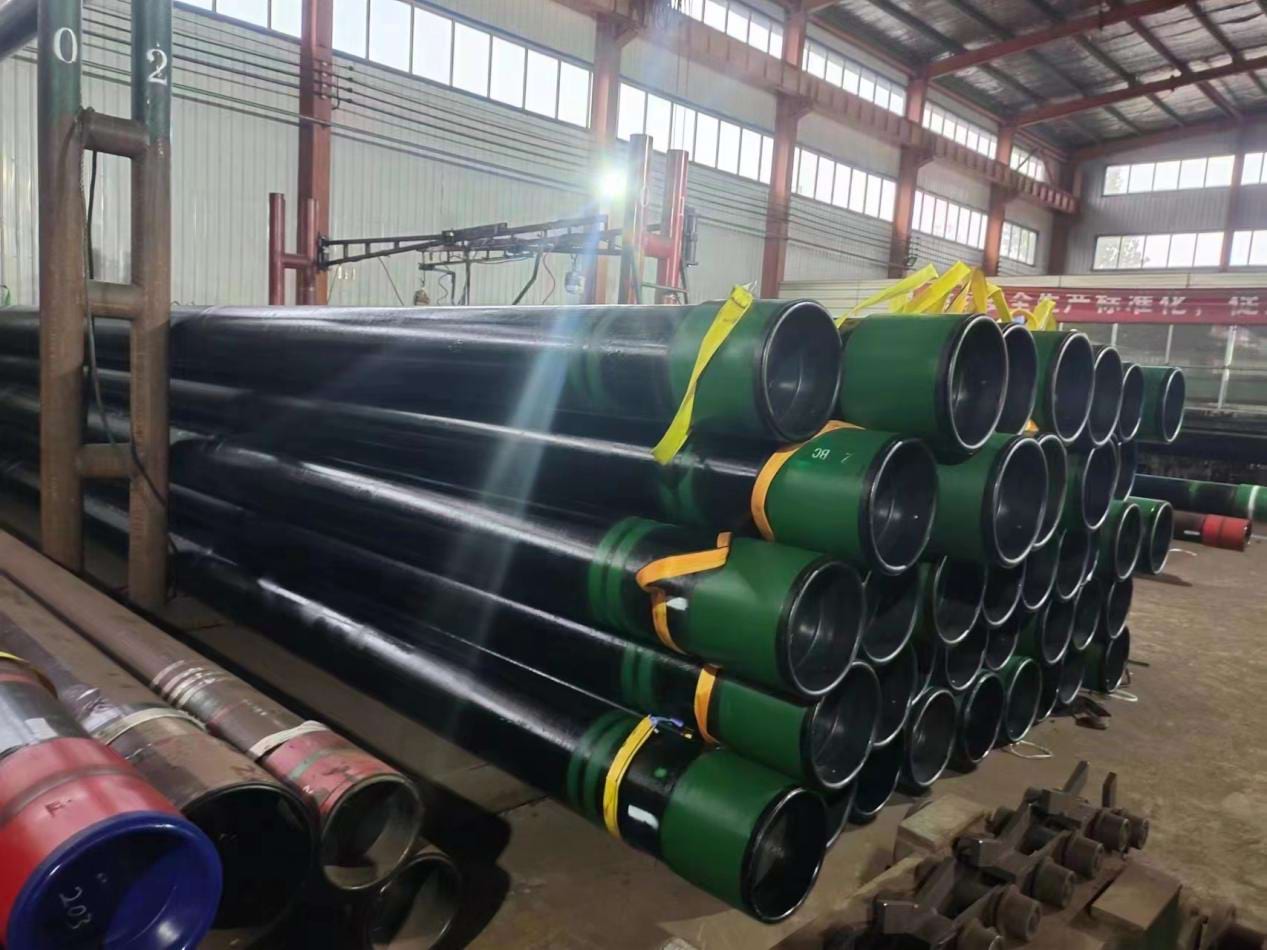
Casing dan Tabung ERW

Tersedianya:

Penerapan Casing & Tubing ERW

Casing dan tubing ERW (Electric Resistance Welded) adalah jenis pipa baja yang biasa digunakan dalam industri minyak dan gas untuk berbagai aplikasi, termasuk pengeboran, produksi, dan transportasi fluida.

Pipa ERW diproduksi dengan membentuk kumparan baja menjadi bentuk silinder, seringkali lebih hemat biaya dibandingkan pipa seamless, menjadikannya pilihan populer untuk aplikasi tertentu.


Spesifikasi Casing & Tubing Tersedia Untuk ERW

API 5CT PSL1/PSL2: H40, J55, K55, N80, L80, P110

OD: 2 7/8' hingga 10 3/4'

Koneksi: P (Ujung polos), STC (utas pendek), LTC (utas panjang), BTC (utas penopang), EUE (akhir kesal), NUE (tidak kesal)

Panjang: R2, R3
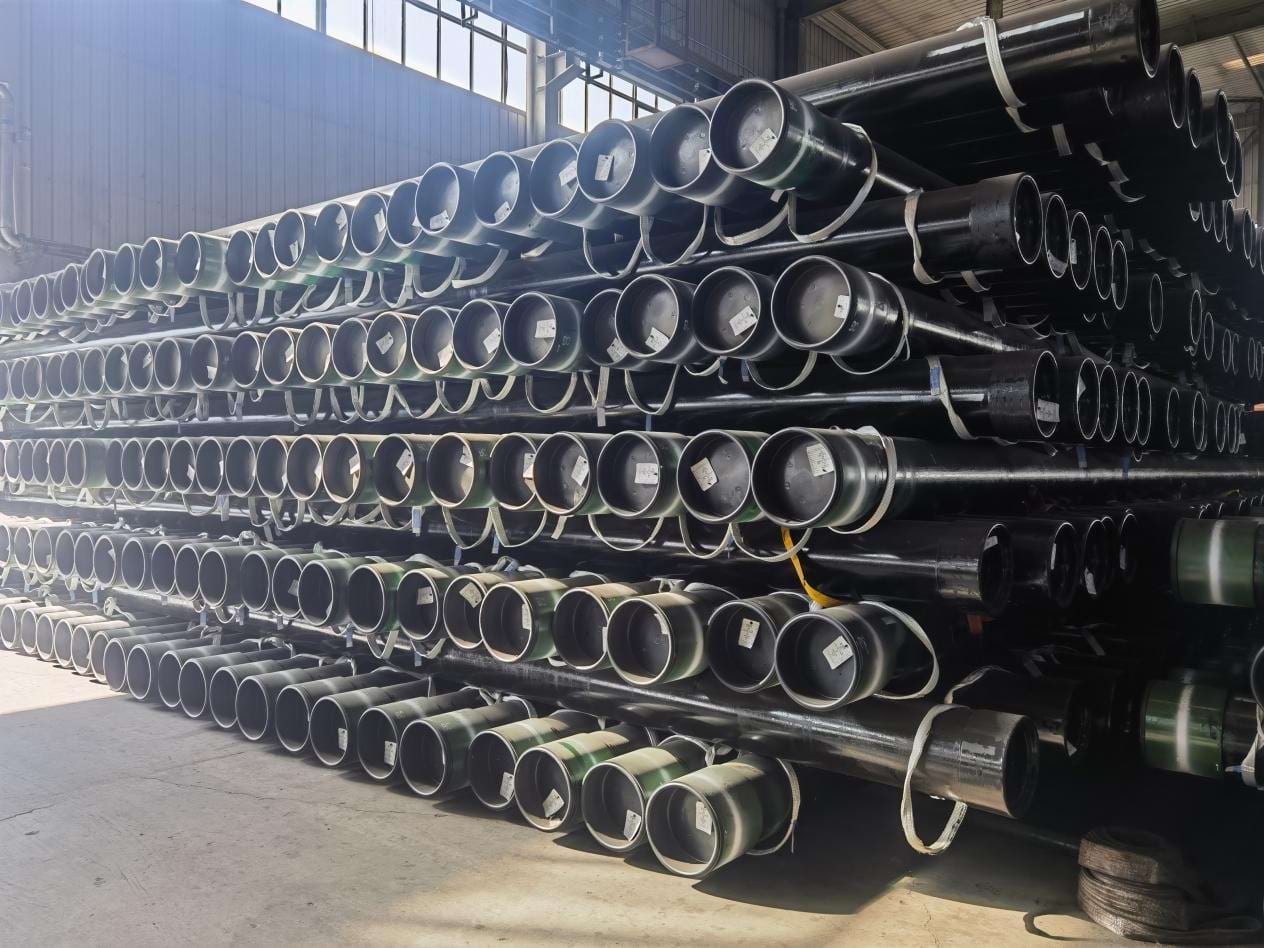
Casing dan Tabung ERW


Casing dan Tubing ERW2


Pilihan Antara ERW Atau Casing & Tubing Mulus

Pilihan antara ERW (Electric Resistance Welded) dan casing dan tubing mulus dalam konstruksi sumur minyak dan gas bergantung pada berbagai faktor, dan masing-masing jenis memiliki kelebihan dan pertimbangannya masing-masing.

  • Biaya:

ERW: Pengelasan resistansi listrik adalah proses manufaktur yang hemat biaya, menjadikan pipa ERW secara umum lebih ekonomis dibandingkan pipa seamless. Jika biaya merupakan faktor penting, casing dan tubing ERW mungkin merupakan pilihan yang lebih disukai.

Mulus: Pipa mulus melibatkan proses manufaktur yang lebih kompleks, yang dapat menyebabkan biaya produksi lebih tinggi. Akibatnya, casing dan tubing yang mulus seringkali lebih mahal dibandingkan produk ERW.

  • Kekuatan Dan Kinerja:

ERW: Meskipun pipa ERW kuat dan cocok untuk banyak aplikasi, proses pengelasan menimbulkan jahitan di sepanjang pipa. Lapisan ini mungkin memiliki sifat mekanik yang sedikit lebih rendah dibandingkan dengan bagian pipa lainnya, dan ini dapat menjadi titik kelemahan potensial. Namun, proses manufaktur dan kendali mutu modern telah meminimalkan kekhawatiran ini.

Mulus: Pipa mulus umumnya dianggap lebih kuat karena tidak memiliki lapisan las seperti pada pipa ERW. Tidak adanya jahitan membuat pipa seamless lebih seragam dan tidak rentan terhadap potensi kelemahan yang terkait dengan pengelasan.

  • Aplikasi dan Lingkungan:

ERW: Casing dan tubing ERW sangat cocok untuk berbagai aplikasi, termasuk sumur minyak dan gas konvensional. Mereka juga biasanya digunakan di lingkungan yang tidak terlalu menuntut.

Mulus: Pipa mulus sering kali lebih disukai dalam aplikasi kritis, lingkungan bertekanan tinggi, dan situasi di mana tidak adanya lapisan las sangat penting untuk keselamatan dan kinerja.

Komposisi Kimia

Tabel C.4—Komposisi Kimia, Fraksi Massa (%)

Nilai Jenis C M N Mo Kr Tidak Cu P S Ya
menit maks menit maks menit maks menit maks maks maks maks maks maks
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15
H40 - - - - - - - - - - - - 0.030 -
J55 - - - - - - - - - - - - 0.030 -
K55 - - - - - - - - - - - - 0.030 -
N80 1 - - - - - - - - - - 0.030 0.030 -
N80 Q - - - - - - - - - - 0.030 0.030 -
R95 - - 0,45C - 1.90 - - - - - - 0.030 0.030 0.45
L80 1 - 0,43a - 1.90 - - - - 0.25 0.35 0.030 0.030 0.45
L80 9Kr - 0.15 0.30 0.60 0.90 1.10 8.00 10.0 0.50 0.25 0.020 0.030 1.00
L80 13Kr 0.15 0.22 0.25 1.00 - - 12.0 14.0 0.50 0.25 0.020 0.030 1.00
Bab 90 1 - 0.35 - 1.20 0,25b 0.85 - 1.50 0.99 - 0.020 0.030 -
T95 1 - 0.35 - 1.20 0,25b 0.85 0.40 1.50 0.99 - 0.020 0.030 -
Bab 110 - - 0.35 - 1.20 0.25 1 0.40 1.50 0.99 - 0.020 0.030 -
Hlm.110 e - - - - - - - - - - 0,030 e 0,030 e -
Q125 1 - 0.35 - 1.35 - 0.85 - 1.50 0.99 - 0.020 0.01 -
CATATAN Elemen yang ditampilkan harus dilaporkan dalam analisis produk
A. Kandungan karbon untuk L80 dapat ditingkatkan hingga maksimum 0,50 % jika produknya dipadamkan dengan minyak atau dipadamkan dengan polimer
b. Kandungan molibdenum untuk Grade C90 Tipe 1 tidak memiliki toleransi minimum jika ketebalan dinding kurang dari 17,78 mm.
C. Kandungan karbon untuk R95 dapat ditingkatkan hingga maksimum 0,55 % jika produk dipadamkan dengan minyak
d. Kandungan molibdenum untuk T95 Tipe 1 dapat diturunkan hingga minimum 0,15 % jika ketebalan dinding kurang dari 17,78 mm
e. Untuk EW Grade P110, kandungan fosfor harus maksimum 0,020 % dan kandungan sulfur maksimum 0,010 %.

Sifat Mekanik

Tabel C.5—Persyaratan Tarik dan Kekerasan
Nilai Jenis Total
Perpanjangan
Di Bawah Beban
Kekuatan Hasil
MPa

Tarik
Kekuatan
min
MPa
Kekerasan a,c
maks

Wal yang Ditentukan
Ketebalan
yang Diizinkan b
Kekerasan
Variasi


menit maks
HRC PBR mm HRC
1 2 3 4 5 6 7 8 9 10
H40
0.5 276 552 414
—

J55 — 0.5 379 552 517 — —

K55
0.5 379 552 655


~!phoenix_var225_0!~
~!phoenix_var225_1!~
1
Q
0.5
0.5
552
552
758
758
689
689

—
一 —
—

一
R95 —— 0.5 655 758 724 — — — —
L80
L80
L80
1
9Cr
13Cr
0.5
0.5
0.5
552
552
552
655
655
655
655
655
655
23.0
23.0
23.0
241
241
241
~!phoenix_var239_0!~

~!phoenix_var239_1!~
—
Bab 90 1 0.5 621 724 689 25.4 255 ≤12,70
12,71 hingga 19,04
19,05 hingga 25,39
≥25,40
3.0
4.0
5.0
6.0
T95 1 0.5 655 758 724 25.4 255 ≤12,7
12,71 hingga 19,04
19,05 hingga 25,39
≥25,40
3.0
4.0
5.0
6.0
Bab 110
0.7 758 828 793 30 286 ≤12,70
12,71 hingga 19,04
19,05 hingga 25,39
≥25,40
3.0
.0
5.0
6.0
Hlm.110
0.6 758 965 862


Q125 1
0.65

862

1034

931
B

≤12,70
12,71 hingga 19,04
19.05

3.0
4.0
5.0
A. Jika terjadi perselisihan, pengujian kekerasan laboratorium Rockwell C harus digunakan sebagai metode wasit
b. Tidak ada batasan kekerasan yang ditentukan, namun variasi maksimum dibatasi sebagai kontrol manufaktur sesuai dengan 7.8 dan 7.9
c. Untuk uji kekerasan tembus dinding Kelas L80 (semua tipe), C90, T95 dan C110, persyaratan yang tercantum dalam skala HRC adalah angka kekerasan rata-rata maksimum.

Detektor Magnetik

Detektor Magnetik

MPT digunakan untuk mengidentifikasi retakan atau cacat permukaan pada bahan feromagnetik dengan menerapkan medan magnet dan menggunakan partikel magnet.

Uji Hidrostatis

Uji Hidrostatis

Uji hidrostatis adalah metode umum yang digunakan untuk menilai kekuatan dan integritas pipa baja seamless. Pengujian ini melibatkan pengisian pipa dengan air dan memberi tekanan pada tingkat tertentu untuk memeriksa kebocoran atau kelemahan struktural.


Detektor Ultrasonik

Detektor Ultrasonik

Peralatan UT digunakan untuk mendeteksi cacat internal dan eksternal pada pipa casing dan tubing dengan mengirimkan gelombang ultrasonik melalui material.

Tes Arus Eddy

Tes Arus Eddy

ECT digunakan untuk mengidentifikasi cacat permukaan dan dekat permukaan pada casing dan pipa pada material konduktif dengan menginduksi arus eddy dan mendeteksi perubahan alirannya.


Mikroskop Metalografi

Mikroskop Metalografi

Persyaratan khusus terkait dengan analisis struktur mikro baja.

Penguji Dampak

Penguji Dampak

Uji impak Charpy adalah metode umum yang digunakan untuk mengevaluasi ketangguhan impak material pipa baja. Pengujian ini melibatkan pemukulan terhadap spesimen bertakik dengan pendulum berayun, dan energi yang diserap oleh material selama patah diukur.


Penguji Kekerasan Brinell

Penguji Kekerasan Brinell

Pengujian kekerasan mengukur kekerasan material, yang penting untuk menilai ketahanannya terhadap deformasi dan keausan.

Mesin Uji Tarik

Mesin Uji Tarik

Peralatan ini digunakan untuk menentukan kekuatan tarik, kekuatan luluh, dan sifat pemanjangan pipa casing dan tubing dengan memberikan tegangan aksial.

Proyektor Benang

Proyektor Benang

Fungsi utama proyektor ulir adalah untuk memeriksa dan mengukur geometri ulir pada selubung dan pipa. Ini termasuk pitch, sudut sayap, puncak, akar, dan parameter ulir lainnya.

Sebelumnya: 
Berikutnya: 
Hubungi kami
Hubungi kami

Tautan Cepat

Mendukung

Kategori Produk

Hubungi kami

Tambahkan: No. 42, Grup 8, Desa Huangke, Jalan Sunzhuang,
Sel Kota Hai'an/WhatsApp: +86 139-1579-1813
Tinggalkan pesan
Hubungi kami
Hak Cipta © 2024 Zhencheng Steel Co., Ltd. Semua Hak Dilindungi Undang-undang. Didukung oleh leadong.com